

Coordonnées
-
 Route Wangshan, district de Jiangbei, Ningbo, Zhejiang, Chine
-
 86-135-64796935
Obtenez un devis
Coût typique d'un moule de coulée sous pression : à quoi les acheteurs doivent s'attendre et pourquoi il varie
2026-08-20
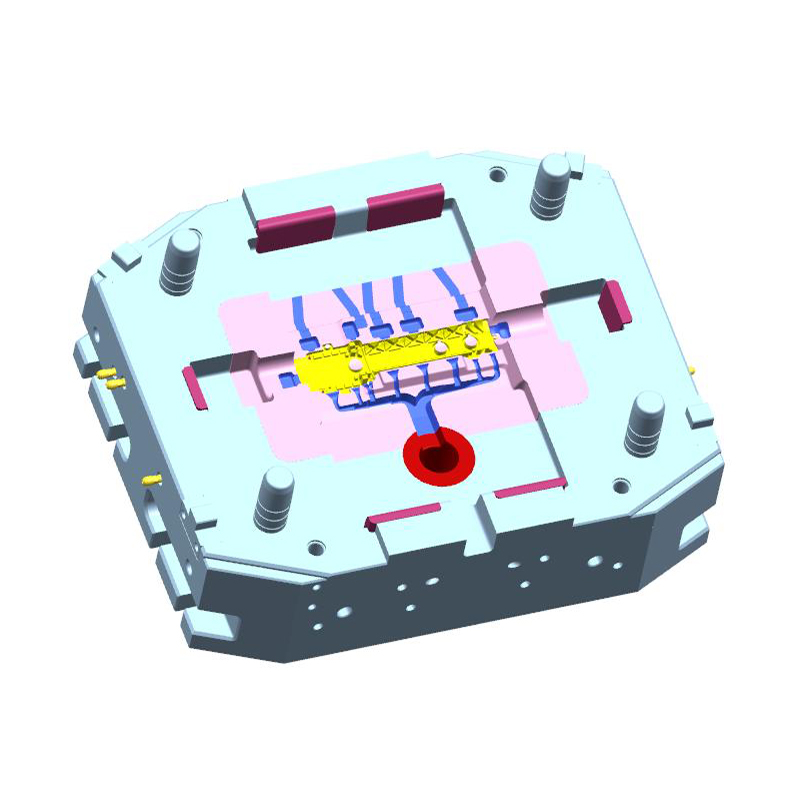
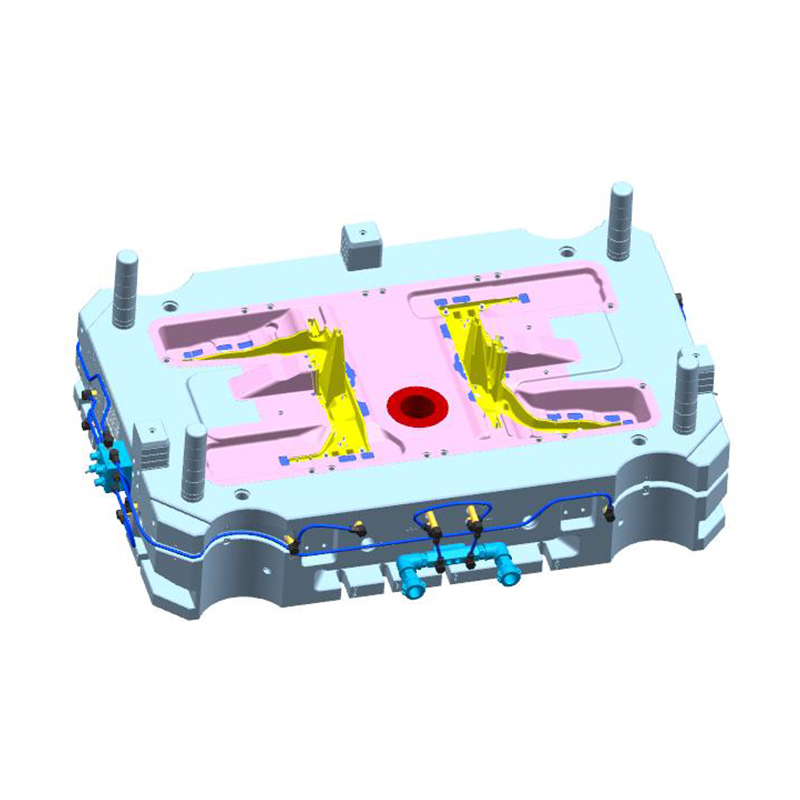
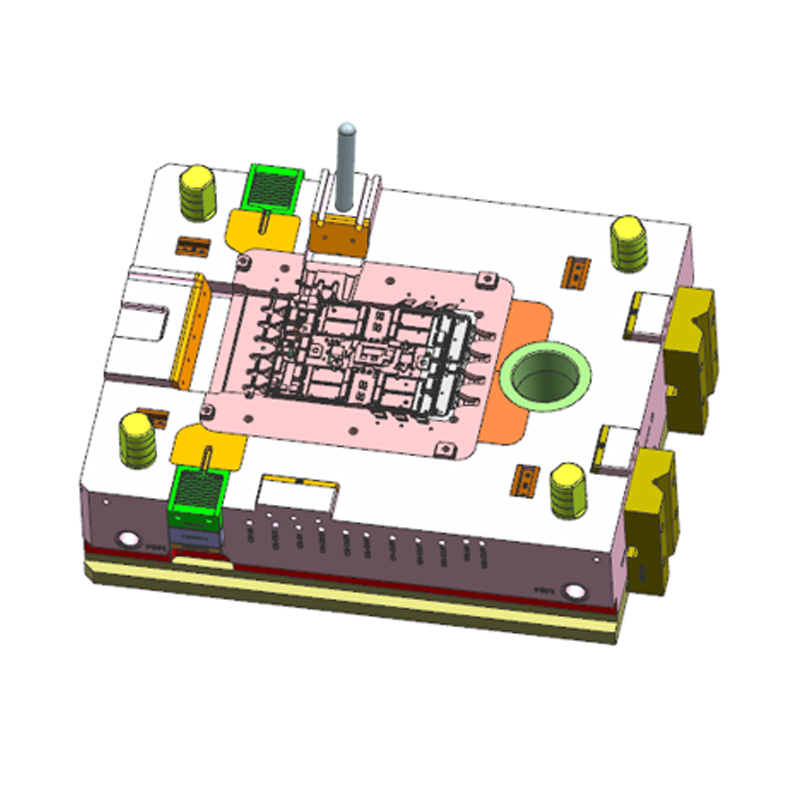
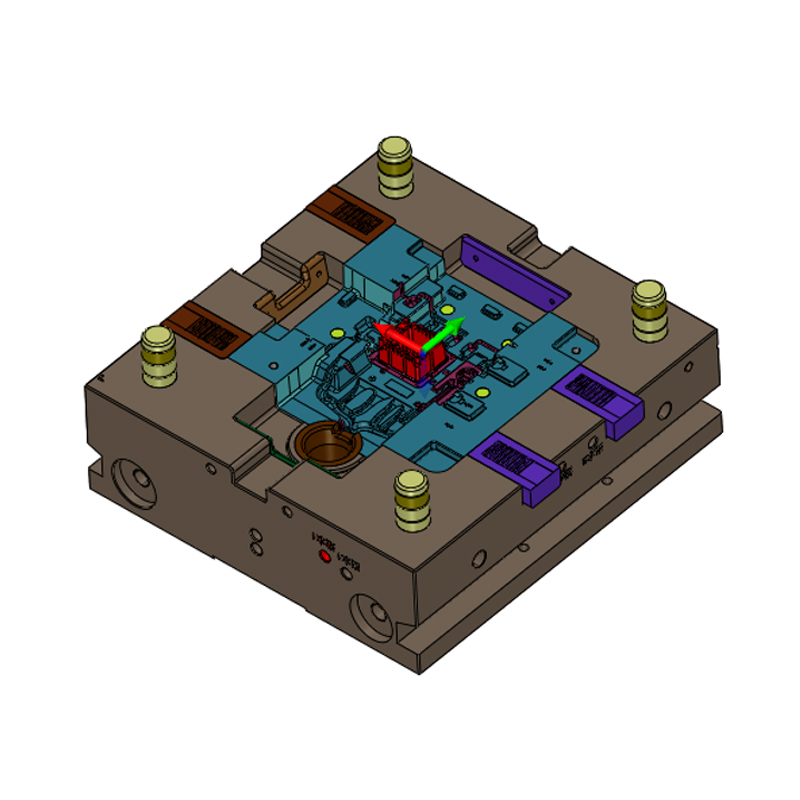
Imaginez que vous recherchez une pièce moulée sous pression pour un nouveau composant automobile. Vous envoyez le même fichier CAO à trois fournisseurs de moules, et leurs devis pour l'outil s'élèvent à 8 500 $, 22 000 $ et 46 000 $. Lequel a raison ? La vérité est qu’aucun d’entre eux ne peut être jugé uniquement sur la base de ses chiffres. Le coût typique d'un moule de moulage sous pression est une fourchette et non un point : de simples outils en alliage de zinc peuvent commencer autour de 3 000 $, tandis qu'une matrice complexe en aluminium ou en magnésium avec plusieurs glissières, inserts et refroidissement interne peut facilement atteindre 100 000 $ ou plus.
La raison de cette propagation est qu’un moule de coulée sous pression est un équipement de production conçu sur mesure, et non une marchandise. Son prix reflète la géométrie de la pièce, l'alliage coulé, le volume de production attendu, le nombre d'empreintes, la durée de vie requise de l'outil et le niveau de contrôle du processus nécessaire pour maintenir des tolérances strictes. Cet article explique comment les coûts du moule sont structurés, ce qui fait augmenter ou diminuer les chiffres et comment les acheteurs peuvent budgétiser de manière réaliste et éviter des erreurs coûteuses.
Comprendre comment sont construits les prix des moules est la première étape vers un budget réaliste. Un moule à 5 000 $ et un moule à 90 000 $ peuvent tous deux être appelés « outils de moulage sous pression », mais ils sont différents dans presque tous les sens physiques et techniques. Décomposons les principaux facteurs de coûts.
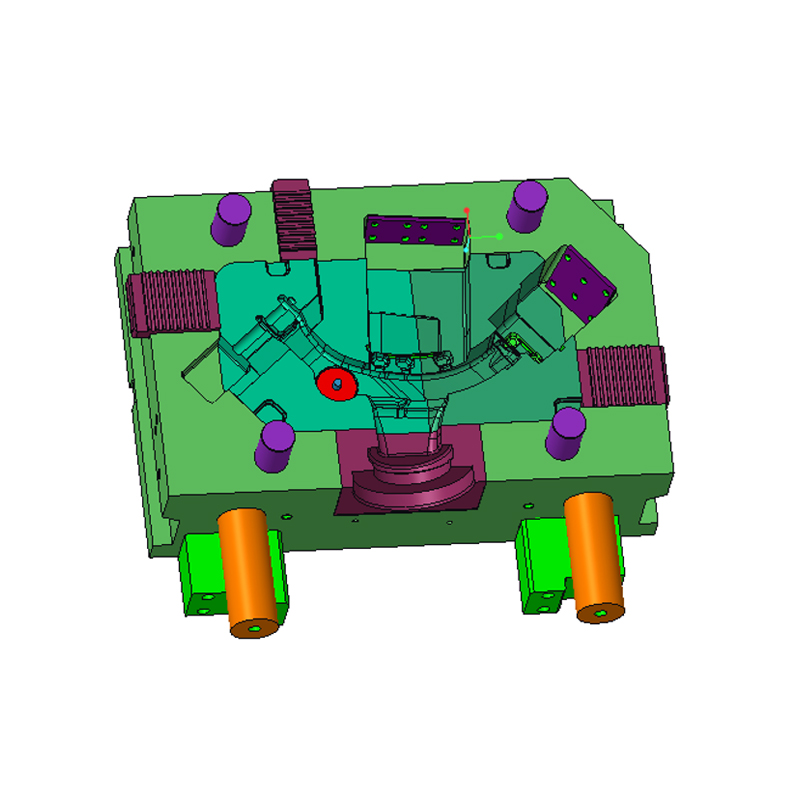
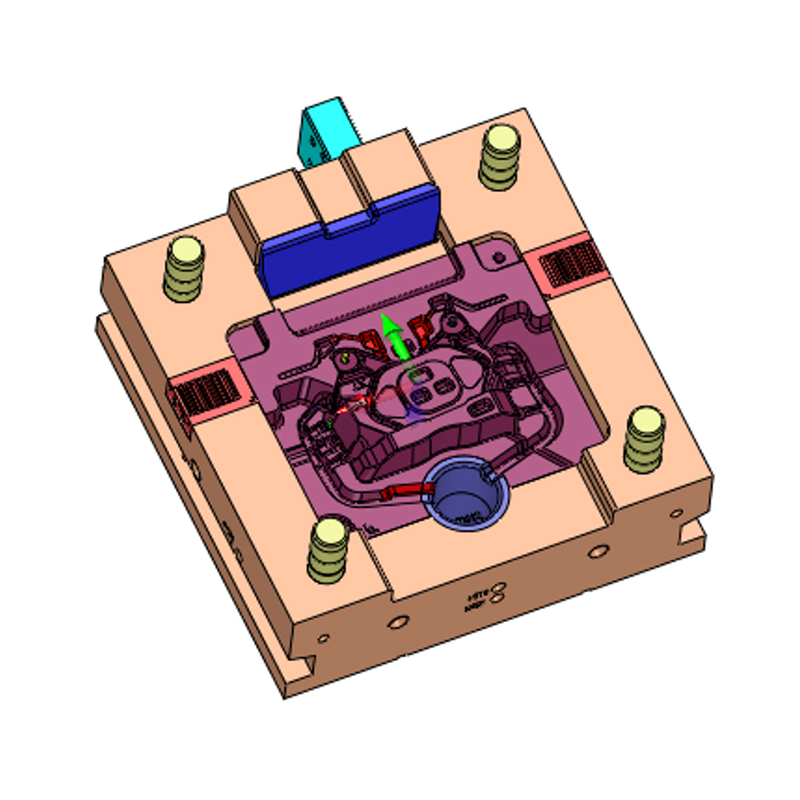
La taille physique du moule est le facteur le plus évident. Un petit boîtier de contrôleur électronique peut s'adapter à un fond de moule de 300 mm sur 300 mm, tandis qu'un boîtier de transmission complet ou un boîtier de moteur peut nécessiter un fond de moule mesurant plus de 1 200 mm dans une direction. Le volume de l'acier augmente avec le carré de l'empreinte et à peu près linéairement avec l'épaisseur. Un moule plus grand signifie plus d'acier pour moules, plus d'heures d'usinage, des CNC plus grandes et, souvent, une plus grande machine de moulage sous pression pour l'échantillonnage. Il n'est pas rare qu'un petit moule pèse moins de 300 kg et qu'un grand moule automobile pèse plus de 5 tonnes.
Pour un produit typique tel qu'un support automobile, l'empreinte du moule peut être modérée, mais pour les composants structurels comme une tour d'amortisseur ou un plateau de batterie, l'enveloppe de la pièce à elle seule peut doubler le coût de l'outillage par rapport à une petite pièce tout aussi complexe. Les acheteurs sous-estiment souvent l’impact des dimensions globales car ils se concentrent sur le nombre de fonctionnalités plutôt que sur la taille de base.
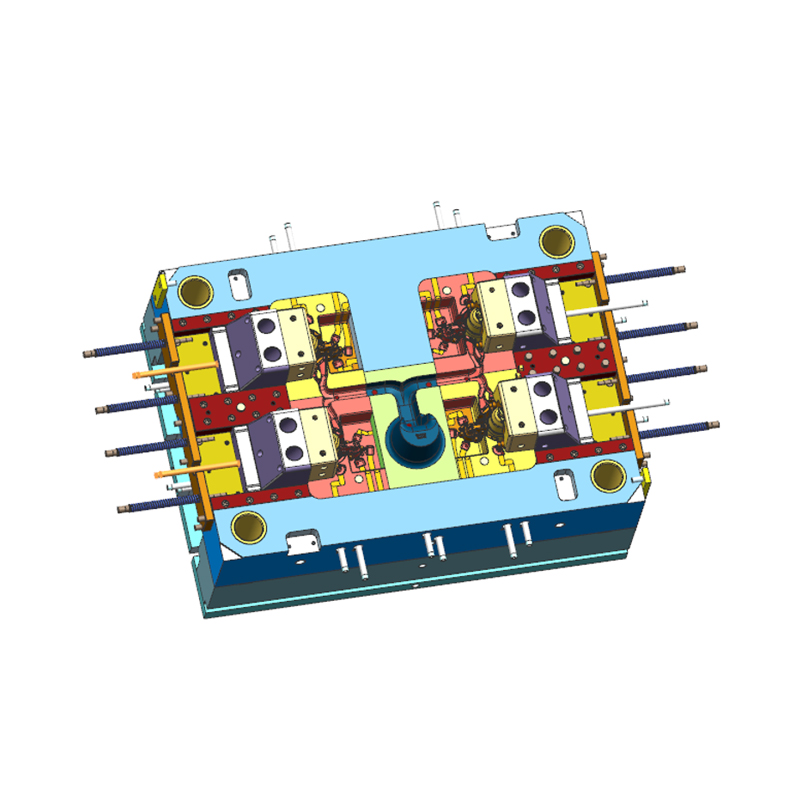
Le nombre de cavités est une décision essentielle dans chaque projet de moule. Un moule à empreinte unique produit une pièce par cycle ; un moule à deux cavités en produit deux, et un moule à huit cavités peut en produire huit si le système d'alimentation et de déclenchement est soigneusement équilibré. Chaque cavité supplémentaire augmente la taille du fond de moule et le volume d'acier, double ou triple la complexité de l'usinage et rend la conception de refroidissement et de remplissage plus difficile à optimiser.
En termes pratiques, le passage d'une cavité à deux ajoute généralement 40 à 60 % au coût du moule, et non 100 %, car certains composants tels que le fond du moule, la douille d'injection et les plaques d'éjection sont partagés. Cependant, passer de quatre à huit cavités est moins efficace en termes de pourcentage et peut ajouter 70 % ou plus car l'outil doit être repensé avec un encombrement plus grand et un système de glissières plus complexe. Certaines pièces en zinc à grand volume utilisent des outils multi-curseurs avec 12 cavités ou plus, et ces moules peuvent être étonnamment coûteux en raison des mécanismes coulissants complexes et des exigences d'alignement précis.
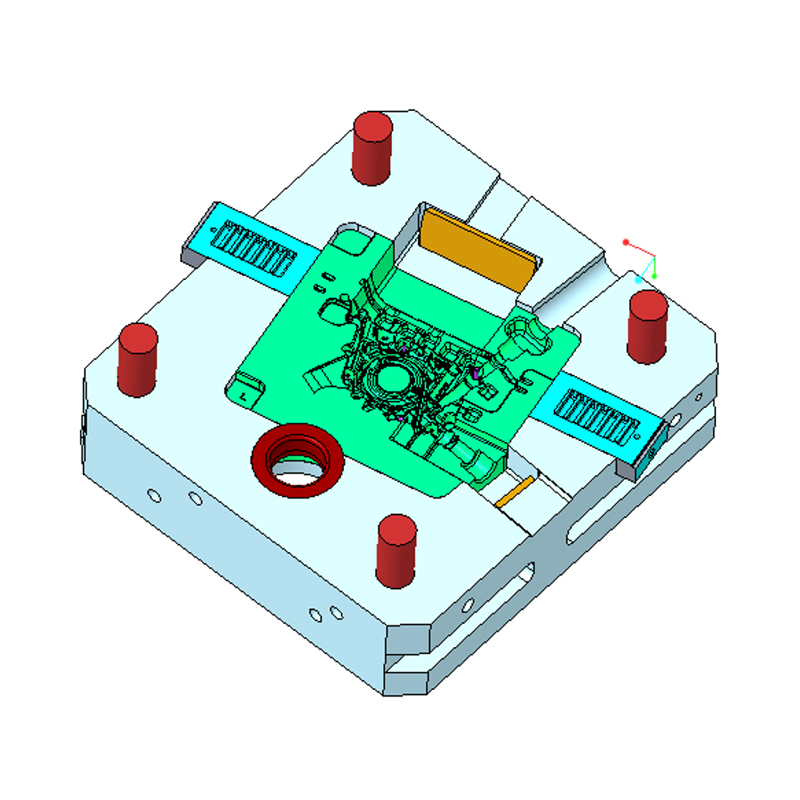
La complexité géométrique de la pièce dicte le nombre d’éléments mobiles que le moule doit contenir. Une contre-dépouille, un trou latéral ou un filetage externe nécessite une glissière (également appelée noyau à action latérale). Chaque glissière ajoute un insert en acier trempé, un corps de glissière, des broches de guidage, des cales inclinées, un actionnement hydraulique ou mécanique et des conduites d'eau supplémentaires. Un moule simple sans diapositives est le moins cher ; un moule avec quatre grandes glissières hydrauliques peut représenter entre 15 000 et 40 000 dollars rien que pour les mécanismes de glissière.
Les noyaux qui créent des cavités internes augmentent également les coûts. Les noyaux profonds doivent être refroidis en interne pour éviter la porosité de retrait, ce qui nécessite de forer de longs canaux d'eau ou d'investir dans des inserts de noyau fabriqués de manière additive. Les inserts amovibles qui peuvent être échangés contre différentes variantes de la même pièce ajoutent un niveau de coût supplémentaire, mais peuvent permettre d'économiser de l'argent si vous prévoyez plusieurs numéros de pièces similaires.
Dans notre propre atelier de moulage, nous voyons souvent une pièce similaire avec des modèles de trous différents. Un client peut choisir un moule familial avec inserts interchangeables pour gérer trois variantes ; l'investissement initial est plus élevé, mais la variation du coût par pièce est plus faible. Un autre client peut insister sur trois moules dédiés, ce qui donne un rendement plus élevé mais un budget total d'outillage beaucoup plus élevé. Les deux approches sont valables et le choix correct dépend du volume annuel et de la stratégie de tarification.
Le matériau sélectionné pour le noyau et l’empreinte du moule constitue un élément majeur. L'acier à outils H13 est le cheval de bataille pour le moulage sous pression de l'aluminium et du magnésium, mais les qualités haut de gamme comme le DAC55, le SKD61 ou le H13 importé avec une propreté plus stricte et une meilleure isotropie coûtent plus cher par kilogramme. Le coût de l'acier ne représente souvent que 15 à 25 % du coût total du moule, mais il influence fortement la durée de vie et la fiabilité de l'outil.
Le traitement thermique ajoute une autre charge importante. Un durcissement sous vide, plusieurs cycles de revenu et une réduction des contraintes sont nécessaires pour atteindre la dureté requise (généralement 44 à 52 HRC pour H13) et minimiser la distorsion. Après le traitement thermique, il y a généralement une opération d'usinage de finition ou d'usinage par électroérosion (EDM), ce qui augmente encore les coûts. Certains moules à longue durée de vie nécessitent également une nitruration ou un revêtement physique par dépôt en phase vapeur tel que TiAlN sur les surfaces du noyau et de la cavité, ce qui ajoute 2 000 à 8 000 $ selon la surface.
La décision d'utiliser un acier moins cher, capable de résister à 50 000 tirs, par rapport à un acier de qualité supérieure évalué à 200 000 tirs, modifie considérablement le prix initial. Pour un prototype ou une pré-production, une option moins chère peut être justifiée. Pour un programme automobile de longue durée, l’investissement initial le plus élevé constitue souvent le choix le plus économique lorsque vous calculez le coût total par pièce.
La durée du cycle de moulage sous pression est largement contrôlée par le refroidissement. Un moule doté de conduites d'eau stratégiquement placées élimine la chaleur plus rapidement, réduit le temps de cycle et améliore la qualité des pièces en évitant les points chauds et les fissures de retrait. Cependant, ajouter des canaux de refroidissement n’est pas chose aisée. Le forage de trous profonds est utilisé pour les lignes droites, mais les canaux courbes nécessitent un insert usiné qui est ensuite scellé avec des bouchons ou une plaque brasée sous vide.
Le refroidissement conforme, où les inserts sont imprimés en 3D avec des chemins internes complexes qui suivent le contour de la pièce, est de plus en plus populaire pour le moulage sous pression d'alliages d'aluminium. Cette technologie peut réduire le temps de cycle de 15 à 30 %, mais les plaquettes sont coûteuses à produire et nécessitent souvent une vérification distincte de leur durée de vie. Un moule avec quelques inserts refroidis conformément peut coûter 10 à 20 % de plus qu'un moule refroidi de manière conventionnelle, mais le retour en productivité peut compenser cette différence en quelques mois.
Le refroidissement affecte également le comportement à la fatigue thermique du moule. Un mauvais refroidissement entraîne un contrôle thermique précoce, ce qui réduit la durée de vie du moule et augmente les temps d'arrêt pour maintenance. Investir dans une bonne conception de refroidissement est l’un des moyens les plus efficaces de réduire le coût total de possession, mais c’est également l’un des premiers domaines dans lesquels un fournisseur inexpérimenté fera des économies pour réduire le devis.
Des tolérances plus strictes nécessitent un usinage plus étendu, une EDM plus précise et un ajustement et un repérage plus soignés. Une pièce moulée sous pression typique peut être spécifiée avec une tolérance linéaire de ±0,5 mm, mais de nombreuses applications automobiles nécessitent ±0,1 mm dans les zones critiques. Maintenir ±0,1 mm dans un acier moulé qui se dilate et se déplace au cours du processus nécessite des constructions plus robustes, une analyse thermique plus détaillée et des itérations d'essai supplémentaires. Cela peut facilement ajouter 10 à 30 % au coût du moule.
La finition de surface est un facteur similaire. Si la pièce nécessite une texture spécifique pour des raisons esthétiques ou un polissage miroir pour réduire la friction d'un élément coulissant, le moule doit être poli en conséquence, et parfois de manière sélective. La gravure de texture sur des zones sélectionnées nécessite un masquage et ajoute un délai de deux à quatre semaines, plus 2 000 à 6 000 $ par grande surface. Ces coûts ne sont pas visibles dans le fichier CAO si vous regardez uniquement la géométrie, mais ils font partie du cahier des charges et doivent être déclarés dans la demande de prix.
La mobilité des processus modifie également le prix des moules. Les moules de coulée sous vide poussé nécessitent une étanchéité supplémentaire, des canaux de vide et un système de tir spécialement conçu qui empêche l'air de pénétrer dans la cavité. Ces moules sont plus coûteux à construire et plus sensibles à la maintenance, mais ils produisent des pièces structurelles sans porosité telles que des boîtiers de batterie ou des composants de direction. Le moule pour un projet de moulage sous vide peut être 15 à 25 % plus haut qu'un moule classique pour une géométrie similaire.
Le moulage par compression (ou moulage par extrusion) utilise une étape de remplissage plus lente et applique une pression élevée pendant la solidification. Le moule doit résister à des charges mécaniques plus élevées et est généralement construit avec des sections en acier plus robustes et des piliers de guidage plus lourds. Le coût supérieur par rapport au moulage sous pression haute pression standard est perceptible, mais les pièces obtenues offrent un allongement et une étanchéité à la pression améliorés.
En tant que fournisseur ayant construit des moules de coulée sous vide poussé et par compression pour des applications automobiles, nous pouvons confirmer que le choix du processus doit être fait tôt, avant le début de la conception du moule. Passer d'une matrice conventionnelle à une matrice assistée par le vide après la construction du moule est presque aussi coûteux que la construction d'un nouveau moule.
Même si chaque projet est unique, les modèles de tarification du secteur peuvent vous donner une idée fiable du marché. Les fourchettes suivantes sont basées sur les cotations historiques que nous voyons sur le marché et sur notre propre expérience de production, et elles doivent être utilisées uniquement à des fins de budgétisation, et non comme des cotations fixes.
| Type de moule | Niveau de complexité | Fourchette de coût typique (USD) | Nombre de cavités typique |
|---|---|---|---|
| Moule à chambre chaude en alliage de zinc | Une petite pièce simple | 3 000 $ – 12 000 $ | 1 à 4 |
| Moule à chambre chaude en alliage de zinc | Multi-curseur, haute complexité | 12 000 $ – 40 000 $ | 6 à 16 |
| Moule en alliage d'aluminium | Boîtier simple et petit | 5 000 $ – 25 000 $ | 1 |
| Moule en alliage d'aluminium | Complexité moyenne, taille modérée | 25 000 $ – 60 000 $ | 1 à 2 |
| Moule en alliage d'aluminium | Grand, complexe, avec toboggans et aspirateur | 60 000 $ – 120 000 $ | 1 |
| Moule en alliage de magnésium | Simple à moyen (pièces de direction, supports) | 30 000 $ – 80 000 $ | 1 |
| Moule en alliage de magnésium | Structurel, vide poussé | 80 000 $ – 150 000 $ | 1 |
Ces gammes supposent que le moule sera construit avec de l'acier standard H13 ou équivalent et sera utilisé pour une durée de production nominale de 80 000 à 120 000 coups pour l'aluminium et légèrement inférieure pour le magnésium. Si vous attendez 250 000 tirs ou plus, ajoutez une prime pour un acier de qualité supérieure, un refroidissement et un traitement de surface plus généreux. Si vous n'avez besoin que de 20 000 prototypes, vous pourrez peut-être vous procurer un moule en acier plus doux à l'extrémité inférieure de la gamme.
Pour les séries de pré-production à faible volume, un moule plus simple construit avec des inserts non durcis ou à courte durée de vie est parfois proposé avec une remise de 30 %. Le compromis est que vous devrez peut-être reconstruire ou réparer l'outil après quelques milliers de tirs. Dans certains cas, c’est la bonne décision. Dans d’autres, cela entraîne des rebuts et des retards qui effacent les économies réalisées.
À titre de référence, considérons notre propre gamme de produits pour les outils en alliage de zinc. Un typique Moule de moulage sous pression à chambre chaude de 150 t pour pièces en zinc avec un nombre modéré de cavités se situe entre 12 000 $ et 30 000 $, en fonction de la géométrie de la pièce et des glissières requises. Ce type d'outil est couramment utilisé pour les appareils de plomberie, les boîtiers de serrures et les composants électriques. En comparaison, un moule en zinc multi-curseurs à grande vitesse avec 10 cavités ou plus est un équipement beaucoup plus avancé et son prix est en conséquence.
 Usine de moules de moulage sous pression à chambre chaude personnalisée 150T, fabricants - Ningbo NKT Too Ningbo NKT Outillage Co., Ltd. est un fabricant chinois de moules de moulage sous pression à chambre chaude 150T et une usine personnalisée, détails : Le di... Voir le produit →
Lorsqu'un fournisseur vous envoie un devis à six chiffres pour un moule de coulée sous pression, ce chiffre est la somme de plusieurs lots de travaux distincts. Savoir ce qu'elles incluent vous aide à comparer les offres et à identifier les coûts cachés. Voici la répartition habituelle.
Avant qu'un métal ne soit découpé, l'équipe de conception du moule analyse la pièce, simule le remplissage et ébauche la conception complète de l'outil. Cela inclut la position de la porte, le dimensionnement des canaux, les puits de trop-plein, l'emplacement des canaux de refroidissement, la disposition du système d'éjection et la sélection de composants disponibles dans le commerce tels que les broches d'éjection et les bagues d'injection. Les frais d'ingénierie représentent généralement 5 à 10 % du coût total du moule, mais une pièce plus complexe ou une conception basée sur la simulation peuvent le faire augmenter. Si le fournisseur propose un rapport DFM (conception pour la fabricabilité) et fait des suggestions de modifications, ce travail est inclus dans cette phase.
Un bon concepteur s'attend à effectuer au moins deux ou trois revues de conception avec le client. Chaque modification de la géométrie de la pièce après le début de la conception du moule peut ajouter des heures de travail de refonte, c'est pourquoi le verrouillage final des données de la pièce est une étape si critique.
Chaque moule comprend une base, des plaques, des broches de guidage, des bagues, des plaques d'éjection et une multitude de pièces standard. Ceux-ci proviennent généralement de fournisseurs spécialisés de bases de moules. Pour un moule de moulage sous pression en aluminium de taille moyenne typique, la base avec les structures de support peut coûter à elle seule entre 2 000 et 10 000 dollars, et ce coût apparaît comme un élément distinct dans certains devis. Les bases plus grandes avec des piliers de support lourds et une zone de serrage généreuse coûtent plus cher.
L'acier proprement dit pour le noyau et la cavité constitue un coût matériel distinct. Dans un devis, vous verrez le poids et la qualité de l'acier. N'oubliez pas que l'acier usiné ne représente qu'une petite fraction du poids final car un gros bloc est découpé pour laisser la forme de la pièce. Cette élimination des copeaux se reflète dans les heures d'usinage, et pas seulement dans le poids de l'acier.
Le fraisage, le tournage, le perçage et le tréfilage CNC constituent l'élément le plus important du coût de la main-d'œuvre et des machines. Une forme de cavité 3D complexe nécessite de nombreuses heures de travail CNC à 3 et 5 axes. Les coins internes pointus sont finis avec EDM, qui est délibérément plus lent et plus précis. Les coûts d'outillage dépendent de la surface, de la profondeur de coupe et de la finition requise. En règle générale, l'usinage et l'électroérosion peuvent représenter 40 à 60 % du prix total du moule.
C’est là que des économies d’échelle apparaissent au sein de l’atelier de moulage. Un fournisseur disposant de centres d’usinage modernes à grande vitesse et d’une fabrication automatisée d’électrodes peut produire un moule plus précis en moins de temps. Mais le taux horaire d'une fraiseuse 5 axes est élevé, donc un devis comportant moins d'heures à un taux plus élevé peut être meilleur qu'un devis comportant de nombreuses heures à un taux faible. Examinez le plan de processus cité si vous souhaitez comprendre les différences.
Après usinage, le moule est assemblé. Les moitiés du noyau et de la cavité sont appariées, les glissières sont installées et le système d'éjection est ajusté. Le repérage consiste à appliquer un composé de marquage sur les surfaces de contact et à ajuster l'ajustement pour assurer un contact uniforme. Cela peut prendre des jours pour une matrice complexe et constitue l’une des phases de fabrication de moules qui dépendent le plus des compétences. Le travail sur établi comprend également le polissage, l’arrondi des bords et l’installation de raccords d’eau.
La plupart des devis de moules incluent un premier essai sur une machine de coulée sous pression. Le fournisseur peut utiliser une machine interne ou passer un contrat avec une fonderie à proximité. Le coût de l'aluminium ou de l'alliage de zinc utilisé dans l'essai, l'énergie, le temps de l'opérateur et le tarif horaire de la machine de moulage sous pression sont généralement inclus. Si plusieurs cycles d’échantillonnage sont nécessaires, des coûts supplémentaires peuvent apparaître. Un moule bien conçu avec un fournisseur fiable peut nécessiter seulement deux ou trois tours ; une conception problématique peut en nécessiter six ou plus. Assurez-vous que le devis indique le nombre d’essais inclus.
Lors de la phase d'échantillonnage, le fournisseur mesure la pièce, vérifie le retrait, la porosité et les écarts dimensionnels. Chaque itération corrective nécessite un ajustement du moule, parfois en usinant la cavité ou en ajoutant des inserts, et cela doit être intégré au planning du projet.
Le traitement thermique est parfois répertorié séparément de l'usinage, surtout si le fournisseur achète de l'acier recuit et le durcit après l'ébauche initiale. Les traitements de surface comme la nitruration, le revêtement PVD ou un revêtement respectueux des agents de démoulage sont supplémentaires. Ces traitements peuvent prolonger la durée de vie du moule et améliorer le démoulage, mais ils ne sont pas toujours inclus dans le devis de base. Demandez un élément de campagne pour éviter une surprise à la fin.
Les fournisseurs de moules professionnels fournissent une documentation comprenant des certificats de matériaux, des rapports de traitement thermique, des données d'inspection CMM et un manuel de maintenance. Pour les programmes automobiles, cette documentation est obligatoire en vertu des exigences PPAP. Le coût de la préparation de ces documents, de la gestion du calendrier du projet et de la tenue d'appels d'examen ne représente généralement qu'un faible pourcentage du total, mais dans un devis détaillé, il doit être identifié. Un fournisseur qui propose une gestion de projet transparente avec des photos et des rapports d’avancement vaut les quelques milliers de dollars qu’il peut ajouter.
Bon nombre des coûts que nous avons décrits sont fortement influencés par les décisions prises lors de la phase de conception des pièces. Avant même d'envoyer la demande de prix, vous pouvez déterminer le coût du moule en optimisant la géométrie de la pièce. Voici les paramètres de conception les plus courants et leur impact.
Le projet est le cône ajouté aux faces verticales afin que le moulage puisse être éjecté sans coller. Un angle de dépouille de 1° est typique pour l'aluminium, bien que 2° soit plus sûr pour les nervures et les noyaux plus profonds. Si la dépouille est trop petite, le moule nécessite un polissage supplémentaire et la pièce peut présenter des marques de traînée. Plus important encore, les nervures sans traînée nécessitent des actions latérales supplémentaires ou un usinage supplémentaire, ce qui augmente les coûts. Examiner le projet dès le début est le moyen le moins coûteux d’économiser de l’argent.
Des changements soudains dans l’épaisseur des parois provoquent des vides de retrait et de la porosité. La conception du moule peut compenser en ajoutant des inserts et des refroidisseurs, mais cela ajoute du coût. Une pièce avec une épaisseur de paroi uniforme de 3 mm est beaucoup plus facile à remplir et à refroidir qu'une pièce qui saute de 2 mm à 5 mm à proximité d'un bossage. Garder les murs uniformes réduit le besoin de refroidissement interne et diminue le risque de points chauds.
Chaque contre-dépouille nécessite une diapositive. Vous pouvez réduire le nombre de coulisses en modifiant la direction de la ligne de joint ou en acceptant une fonction qui nécessite une opération d'usinage secondaire. Par exemple, un filetage externe pour un bossage de capteur peut être percé après le moulage au lieu d'être coulé en place, évitant ainsi un noyau en rotation. Le surcoût de l'usinage est souvent inférieur au coût d'une coulisse complexe dans le moule.
Lorsqu'une contre-dépouille est inévitable, il convient de se demander si elle peut être formée avec un noyau lâche qui est retiré manuellement après chaque tir. Il s'agit d'une alternative peu coûteuse pour les pièces en faible volume, mais elle ralentit le temps de cycle et peut ne pas être acceptable pour une production en grand volume. Pour une pièce automobile en grand volume, un coulisseau hydraulique est la seule option fiable.
Plus la tolérance est stricte, plus le moule est cher. Vous pouvez réduire les coûts en désignant des dimensions critiques qui nécessitent réellement ±0,1 mm et en autorisant des tolérances de moulage sous pression standard ailleurs. Le constructeur de moules peut alors concentrer son attention sur l’usinage là où cela compte. Trop d’acheteurs appliquent des tolérances strictes à chaque élément sans justification, et le coût du moule augmente à chaque dimension indiquée.
Si la pièce présente une surface décorative de classe A, le moule doit être poli jusqu'à obtenir une finition miroir puis texturé si nécessaire. Le polissage et la gravure peuvent nécessiter des jours de travail spécialisé. En revanche, une finition mate ou une surface usinée nécessite moins de polissage manuel. Choisir une zone texturée uniquement sur un petit panneau plutôt que sur la pièce entière est une autre façon de contrôler les coûts.
Le moulage avec des inserts filetés ou l'utilisation de broches d'insert amovibles ajoute une complexité de manipulation au cycle de moulage sous pression. Le moule doit être conçu pour charger et retenir l'insert pendant l'injection, et le système d'automatisation doit le placer avec précision. Cela peut augmenter le coût du moule de 5 000 à 20 000 dollars, selon le nombre d'inserts par cycle. Il est souvent plus économique d'utiliser un simple trou coulé dans la pièce et d'effectuer une opération de taraudage séparée pour le filetage, sauf si l'insert est requis pour la solidité de l'assemblage ou l'étanchéité.
D'après notre expérience, encourager les clients à revoir la conception de leurs pièces par rapport à ces critères réduit souvent les coûts totaux du moule de 10 à 25 % sans modifier la fonction du composant. Les commentaires DFM de l'atelier de moulage ne constituent pas une tentative de gonfler le budget ; c'est une voie directe vers un outil plus économique.
Le prix d’achat d’un moule de coulée sous pression n’est qu’un point de départ. Au cours de sa durée de vie, vous dépenserez de l’argent en entretien, réparations, revêtements et pièces de rechange. Comprendre la durée de vie prévue de votre moule est essentiel pour calculer le coût réel par pièce.
On s'attend généralement à ce qu'un moule de moulage sous pression en aluminium H13 standard produise de 80 000 à 120 000 bons tirs avant que les surfaces d'usure primaires ne doivent être remplacées. Ce numéro n'est pas une garantie ; cela dépend de la température de l'alliage, de la vitesse d'injection, du cycle thermique et du bon fonctionnement du système de refroidissement. Un moule construit avec de l'acier de première qualité et un bon refroidissement peut atteindre 150 000 à 200 000 tirs, tandis qu'un outil de qualité inférieure peut présenter une vérification thermique après 30 000 tirs.
Les alliages de magnésium sont coulés à des températures légèrement inférieures à celles de l'aluminium, ce qui permet souvent une durée de vie légèrement plus longue du moule si le processus est bien géré. Les alliages de zinc sont les plus faciles à utiliser sur le moule, et les moules en zinc à chambre chaude dépassent souvent 500 000 tirs car la température de fonctionnement est beaucoup plus basse. C'est l'une des raisons pour lesquelles les outils en zinc sont souvent fabriqués avec des plaquettes trempées qui sont traitées de manière moins agressive que les outils en aluminium.
Le principal mode de défaillance des moules de coulée sous pression est le contrôle thermique, lorsque des centaines de cycles thermiques provoquent un réseau de petites fissures sur la surface du moule. Les fissures produisent des défauts de surface dans la pièce moulée et finissent par provoquer des soudures ou des collages. Un entretien régulier, notamment le polissage des fissures et le traitement de la surface, peut prolonger la durée de vie du moule. Cependant, chaque cycle de réparation a un coût et le moule doit être mis hors ligne pendant la réparation.
Fixer un budget de maintenance égal à 5% à 10% du prix initial du moule par an est une règle raisonnable pour les moules en aluminium et en magnésium. Pour le zinc, le chiffre est inférieur. Ce budget couvre les nouvelles broches d'éjection (qui s'usent), les diapositives de remplacement et le repolissage après un travail à grand volume. Si vous passez un contrat avec le mouliste pour des réparations, vous devez également planifier la logistique de retour du moule et le temps pendant lequel vous ne pouvez pas produire de pièces.
Certains fournisseurs proposent des contrats de maintenance des moules. Le moule est renvoyé pour inspection tous les X mille tirs, et le fournisseur effectue les étapes de service prescrites moyennant des frais fixes. Cela protège votre investissement et peut éviter de longs arrêts de production. Ces accords ne sont pas courants sur tous les marchés, mais ils valent la peine d'être demandés si vous prévoyez un volume annuel élevé.
Le coût du moule par pièce dépend du nombre total de pièces que vous envisagez de produire. Il s’agit du calcul le plus important dans un projet de moulage sous pression. Voici un exemple simple.
Supposons que l'option de moule A coûte 20 000 $ et produise une pièce en un temps de cycle de 30 secondes. L'option de moule B coûte 40 000 $ mais produit la même pièce dans un cycle de 22 secondes car elle offre un meilleur refroidissement et une disposition de déclenchement différente. La réduction du temps de cycle permet de gagner 8 secondes par pièce. Plus de 100 000 clichés, soit 800 000 secondes, soit environ 222 heures de temps machine. À un taux horaire machine de 80 $, les économies s'élèvent à 17 760 $. Dans ce cas, le moule le plus cher paie la majeure partie des 20 000 $ supplémentaires dans le même volume de production. Si le volume est de 500 000 clichés, l’investissement supplémentaire est insignifiant par rapport aux économies réalisées.
L’inverse est également vrai. Un moule moins coûteux avec une durée de vie plus courte peut être la bonne solution lorsque vous n'avez besoin que de 15 000 pièces pour un produit de niche. Amorti sur plus de 15 000 pièces, un moule longue durée de 45 000 $ peut ajouter 3 $ par pièce, tandis qu'un moule de courte durée de 20 000 $ n'ajoute que 1,33 $ par pièce. Vous pouvez alors accepter un coût de pièces détachées plus élevé. Le facteur de décision clé est le volume annuel et la confiance dans vos prévisions.
Effectuez une simple analyse du seuil de rentabilité avant de finaliser les spécifications du moule. Calculez l'investissement total plus le coût par pièce pour trois volumes différents : votre volume attendu prudent, votre prévision de base et un volume élevé. Si le scénario d’un volume élevé est plausible, investissez dans un moule à durée de vie plus longue. Si le cas prudent est probable, réduisez l’investissement initial et prévoyez de réparer ou de reconstruire l’outil.
Le même principe s’applique au décompte des cavités. Un moule à une cavité peut coûter 30 000 $, tandis qu'un moule à deux cavités peut coûter 48 000 $. L'outil à deux cavités nécessite un investissement 60 % plus élevé mais double environ le rendement horaire. À volume élevé, le gain de temps de cycle justifie facilement les 18 000 $ supplémentaires. À faible volume, le moule à une empreinte est plus rationnel car le temps machine constitue moins un goulot d'étranglement.
Pour un exemple concret de notre portefeuille de produits, une pièce comme un tube de direction moulé sous pression en alliage de magnésium est une application automobile structurelle typique qui nécessite une stabilité dimensionnelle constante sur de longues séries de production. Dans ce cas, un investissement initial plus élevé dans le moule en acier de qualité supérieure et en refroidissement raffiné est presque toujours la bonne décision car l'outil doit respecter des tolérances strictes pendant plusieurs années sans réparations de soudure répétées.
 Usine de tubes de direction moulés sous pression en alliage de magnésium personnalisé, fabricants - Ningbo NK Ningbo NKT Tooling Co., Ltd. est un fabricant chinois de tubes de direction moulés sous pression en alliage de magnésium et une usine personnalisée, détails : alliage de magnésium Di... Voir le produit →
Demander un devis de moule n'est pas aussi simple que d'envoyer un fichier CAO et d'attendre un numéro. Un devis fiable nécessite une spécification complète, et plus vous passerez de temps à préparer cette spécification, plus vos comparaisons seront précises.
Les informations manquantes sont la raison la plus courante pour laquelle les devis sont inexacts. Si le fournisseur ne connaît pas le volume annuel, il peut supposer un volume plus élevé et concevoir un outil plus coûteux dont vous n'avez pas besoin, ou il peut supposer un volume faible et proposer un outil fragile. Si vous oubliez de mentionner une opération d'usinage secondaire qui enlève de la matière à proximité d'un trou carotté critique, le moule risque de ne pas couler le trou dans la bonne position ou peut présenter un vide de retrait inutile.
Ces questions distingueront un fournisseur professionnel d’un courtier. Un courtier transmet souvent la demande à une usine et ne peut donner qu'une réponse vague aux questions techniques. Un véritable fabricant de moules peut répondre directement, fournir un plan de processus et montrer un exemple d'un moule similaire.
Soyez prudent si un devis existant est bien inférieur à toute autre offre pour les mêmes spécifications de moule. La différence pourrait être due à l'utilisation d'acier non trempé pour le noyau et la cavité, à des canaux de refroidissement minimes, à l'absence d'électroérosion pour les détails des coins ou à une conception de portail non testée. Demandez au fournisseur de justifier le prix inférieur avec une ventilation détaillée. De même, si un devis change à peine lorsque vous demandez une durée de vie prévue du moule plus élevée, le fournisseur n'a peut-être pas ajusté la conception pour atteindre cette durée de vie. Un devis réaliste reflétera l’augmentation de la qualité de l’acier et de l’investissement en refroidissement avec une augmentation de prix significative.
Il est également important de vérifier la capacité de fabrication réelle du fournisseur. Si vous vous approvisionnez auprès d'un fournisseur étranger, demandez des photos récentes de l'atelier d'usinage et un appel vidéo pour voir le moule en cours de construction. Le profil du site de notre entreprise, par exemple, montre une usine moderne avec 6 000 mètres carrés d'espace de fabrication et plus de 80 employés, ce qui est conforme à un fabricant de moules sérieux. Mais vous devez également confirmer les machines spécifiques disponibles pour votre projet. Toutes les usines dotées d’une machine CNC ne peuvent pas construire une grande matrice complexe.
Choisir le devis de moule le plus bas peut être tentant, mais le moule est le produit qui façonne chaque pièce que vous vendrez au cours des prochaines années. Les différences de coûts entre les fournisseurs ne sont pas simplement une majoration ; ils reflètent la profondeur de l'ingénierie, la capacité de fabrication, les systèmes qualité et la volonté de prendre en charge le moule après la livraison.
Un mouliste expérimenté comme Ningbo NKT Tooling Co., Ltd. apporte bien plus que des compétences en usinage. Nous apportons une histoire qui commence avec un studio dédié à la conception de moules de moulage sous pression en 2009, suivi par des années de construction d'outils en zinc et en aluminium, puis en s'étendant aux pièces automobiles en alliage de magnésium et aux moules sous vide poussé en 2016. Ce calendrier signifie que nous avons relevé les défis des composants structurels à paroi mince et des pièces de direction à tolérance serrée. Nous savons pourquoi un moule échoue et comment concevoir pour éviter cet échec.
Cette expérience se traduit directement par le coût du moule lors de la phase de conception. Nous sommes en mesure de suggérer un emplacement de porte qui réduit les lignes de soudure, ou une disposition de canaux de refroidissement qui réduit le temps de cycle de 15 %, ou encore une conception de glissière plus robuste et plus facile à entretenir. Ces suggestions ne sont pas gratuites, mais elles réduisent le coût par pièce et le risque de temps d'arrêt.
Les systèmes de qualité sont également importants. Nous détenons la certification ISO9001, obtenue pour la première fois en 2011. Un système qualité formel crée un processus discipliné pour les revues de conception, l'inspection des matériaux, les mesures en cours de processus et la validation finale. Pour les clients du secteur automobile, une documentation cohérente est essentielle. Un fournisseur sans système qualité documenté peut quand même produire un bon moule, mais le processus n’est pas reproductible et le risque de vice caché est plus élevé.
Lorsque vous évaluez un fournisseur, considérez l’ensemble de la chaîne de valeur. Recevrez-vous un rapport DFM complet ? Le fournisseur utilisera-t-il la simulation de flux pour examiner le remplissage et la solidification ? Vont-ils fabriquer un moule sous vide poussé avec la même attention à l’étanchéité qu’à la géométrie ? Ces capacités sont de plus en plus standard pour le moulage d’aluminium automobile. Par exemple, un support moulé sous pression en alliage d'aluminium est une pièce structurelle nécessitant une résistance élevée et une faible porosité. Un fournisseur qui a construit des centaines de supports similaires connaîtra le rapport de canal idéal et les étapes de précaution pour contrôler le retrait.
 Usine de supports moulés sous pression en alliage d'aluminium sur mesure, fabricants - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. est un fabricant chinois de supports moulés sous pression en alliage d'aluminium et une usine personnalisée. Détails : L'alliage d'aluminium ADC12 ... Voir le produit →
Dans notre atelier de production, nous réalisons toute la gamme des travaux : moules de coulée conventionnels, sous vide poussé et par compression, ainsi que des outils de zinc à chambre chaude et des machines multi-coulisseurs. Nous maintenons également une vision du processus de fabrication plus large. Un moule pour un carter de moteur, par exemple, doit interagir avec l'insertion automatique d'inserts de refroidissement et l'usinage ultérieur. Si le fabricant de moules comprend ces étapes en aval, il peut éviter de créer des fonctionnalités qui compliquent l’assemblage.
Lorsque vous comparez des fournisseurs de moules, demandez des études de cas de pièces d'une ampleur et d'une complexité similaires. Ne jugez pas un portfolio uniquement par de belles pièces moulées. Renseignez-vous sur les essais initiaux, les défis et la manière dont ils ont résolu des problèmes inattendus de porosité ou de dimensions. Les réponses vous en diront plus sur le fournisseur que le numéro figurant sur le devis.
Rappelons enfin qu’un moule est un investissement en capital. Un moule bien construit peut être réparé, modifié et réutilisé pendant plusieurs années, voire plusieurs décennies dans le cas d'un outillage en zinc. Un moule mal construit peut mettre à rude épreuve votre calendrier de production et nuire à votre relation client. Le coût réel d'un moule de coulée sous pression comprend les perturbations, les retards et les rebuts qui peuvent résulter d'une décision de réduction des coûts prise trop tôt.
En résumé, il n’y a pas de réponse unique à la question « Quel est le coût typique d’un moule de coulée sous pression ? » La seule réponse honnête est que cela dépend de la pièce, de l’alliage, du volume de production et des spécifications. Un simple moule en zinc à chambre chaude peut être produit pour moins de 10 000 dollars, tandis qu'une grande matrice en aluminium à plusieurs coulisses avec assistance sous vide peut dépasser 100 000 dollars. Le budget ne doit cependant pas être fixé avant d’avoir effectué un examen technique approprié de la pièce.
Commencez par une compréhension claire de vos besoins annuels en matière de volume et de durée de vie du moule. Engagez ensuite un fournisseur qui remettra en question vos hypothèses avec un DFM détaillé et une répartition des coûts. Si vous recherchez une pièce pour des applications automobiles, recherchez un partenaire qui possède une expérience avérée des processus conventionnels et avancés, et qui peut vous expliquer les compromis entre le coût initial et la productivité à long terme. Un investissement légèrement plus élevé dans le moule est souvent justifié s’il permet des temps de cycle plus courts, une porosité plus faible et moins de défauts. Et si vous n'êtes pas sûr, demandez au fournisseur de vous guider dans un cas similaire tel que le application du moulage sous pression en alliage d'aluminium dans les pièces automobiles , qui illustre comment les choix de conception et de processus contrôlent en fin de compte le prix que vous payez.
Route Wangshan, district de Jiangbei, Ningbo, Zhejiang, Chine
86-135-64796935
Droit d'auteur © Ningbo NKT Tooling Co., Ltd. Tous droits réservés.

