

Coordonnées
-
 Route Wangshan, district de Jiangbei, Ningbo, Zhejiang, Chine
-
 86-135-64796935
Obtenez un devis
Coût typique d'un moule de moulage sous pression : fourchettes de prix, facteurs de coûts et mode de calcul des devis
2026-08-13
Un petit outil de moulage sous pression en alliage de zinc pour une pièce simple peut coûter entre 3 000 et 8 000 dollars US. Un moule en aluminium de taille moyenne avec deux cavités et un refroidissement par eau de base coûte généralement entre 15 000 et 50 000 dollars. Un grand moule structurel pour automobile ou pour véhicule à énergie nouvelle, du type utilisé pour un carter de moteur, un carter de transmission ou un plateau de batterie, peut dépasser rapidement 100 000 $ US, et les versions avec de grands systèmes coulissants et un refroidissement conforme ont été cotées au-dessus de 300 000 $ US. La réponse la plus utile à cette question n’est donc pas un chiffre mais une tranche. Prévoyez 3 000 $ US pour le bas de gamme, 20 000 $ US à 60 000 $ US pour la plupart des outils de production en aluminium, et bien plus pour les matrices automobiles complexes. Cet article explique ce qui fait passer un devis du bas de cette fourchette vers le haut, pourquoi la fourchette existe et comment les fournisseurs calculent réellement le nombre que vous recevez.
Un moule de coulée sous pression n'est pas un produit de catalogue. Il s'agit d'un outil de précision personnalisé qui commence par un ensemble de dessins de pièces du client, est usiné à partir de blocs d'acier forgé et est réglé par des essais jusqu'à ce qu'il produise des pièces conformes aux spécifications. Étant donné que la géométrie, l'alliage, le volume de production, les exigences en matière d'état de surface et les attentes en matière de qualité changent à chaque projet, le prix du moule change également. Les fournisseurs ne tirent pas de prix d’une liste ; ils le citent à partir d'une analyse structurelle de la pièce et du programme de production qui la sous-tend.
La géométrie de la pièce détermine les dimensions extérieures du moule, le nombre de glissières et de noyaux, la profondeur et la forme de la cavité, la position de la porte et la complexité des canaux de refroidissement. Une pièce plate en forme de boîte avec des côtés ouverts est l’une des choses les moins chères à outiller. Un boîtier fermé avec des nervures internes, des bossages, des trous perpendiculaires à la ligne de joint et des contre-dépouilles qui nécessitent des coulisses mobiles coûte beaucoup plus cher. Le volume d'acier, le temps d'usinage et le risque de défauts de coulée augmentent tous avec les difficultés de géométrie, et les fournisseurs en tiennent compte dans le devis.
Cela permet de séparer le moule lui-même des pièces qu’il produit. Le moule est une dépense en capital, payée une fois, puis amortie sur la durée de vie du cycle de production. Le prix unitaire de la pièce moulée reflète le temps de cycle, les matériaux, la main-d'œuvre et les frais généraux, mais pas le coût total de l'outil. Les acheteurs qui comparent les devis de moules sans comparer également le prix des pièces, le volume prévu et la durée de vie des outils tireront de mauvaises conclusions. Un moule bon marché qui nécessite des réparations fréquentes ou produit des pièces incohérentes peut augmenter considérablement le coût total. La valeur réelle du moule est mesurée en coups et non dans sa facture initiale.
Pour comprendre pourquoi les devis diffèrent, il est utile de savoir ce que le fournisseur doit payer. Un devis de moule est construit à partir de cinq blocs principaux : ingénierie, acier, usinage, composants standard et échantillonnage. Chaque bloc a sa propre structure de coûts et son propre profil de risque.
La phase d'ingénierie comprend la conception des portes et des canaux, le calcul du refroidissement, l'analyse de l'ébauche, la compensation du retrait et une simulation du flux de moule pour les pièces exigeantes. Sur une fonderie automobile complexe, le concepteur définit également la méthode d'actionnement du coulisseau, la séquence d'éjection et le bilan thermique du moule. La conception prend des heures, et ces heures sont facturées. Sur des moules simples, l'ingénierie peut représenter 5 à 10 pour cent du devis ; sur les pièces automobiles complexes à parois minces et aux tolérances serrées, la part peut atteindre 15 pour cent ou plus. L'ingénierie comporte également des risques cachés : un moule mal conçu peut nécessiter une refonte après le premier essai, c'est pourquoi les fournisseurs expérimentés investissent dans la simulation plutôt que dans les conjectures.
Acier moulé is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
La cavité est façonnée par fraisage CNC, puis finie par EDM ou découpe au fil pour des angles vifs et des détails profonds. Le temps nécessaire dépend de la surface à couper, de la dureté de l'acier et de la tolérance à respecter. Les aciers à haute dureté coupent plus lentement et usent plus d’outils. Le polissage, si une finition de surface très brillante est requise sur la pièce moulée, ajoute du travail manuel. L'usinage est généralement le bloc le plus cher du devis, parfois 30 à 40 pour cent du total.
Les glissières, les noyaux, les éjecteurs, les piliers de guidage, les raccordements d'eau et le plan de joint doivent tous être installés et alignés. La matrice doit se fermer sur la machine d'injection avec la pression de verrouillage correcte et les moitiés doivent s'accoupler uniformément pour éviter la formation de bavures. Le montage est une opération artisanale. Cela nécessite des outilleurs qualifiés et il est difficile de le compresser dans un calendrier.
La plupart des fournisseurs incluent deux ou trois cycles d’essai dans le devis. Le moule est monté sur une véritable machine de coulée sous pression, des clichés tests sont réalisés, les pièces sont mesurées et des corrections sont apportées. Le matériel est consommé, le temps machine est loué et les ingénieurs analysent les résultats. Si l'essai révèle un problème dimensionnel ou un problème de motif de remplissage, le moule retourne à l'atelier pour modification. Certains fournisseurs citent les essais comme ligne facultative ; d'autres les incluent dans le total. Confirmez toujours ce qu’il y a à l’intérieur du numéro.
L'ingénierie, l'acier, l'usinage et l'échantillonnage expliquent ce qui entre dans un devis, mais quatre décisions spécifiques de conception et de production dominent le prix final. Par ordre d'impact, il s'agit de la complexité des pièces, du nombre d'empreintes, de la taille du moule et de la conception du système de refroidissement.
La complexité est le multiplicateur de prix classique. Considérez ce qui se passe lorsqu'une pièce présente une contre-dépouille, c'est-à-dire toute caractéristique empêchant l'éjection directe du moule. La contre-dépouille oblige le concepteur à ajouter une glissière ou un noyau pliable qui se déplace avec un actionnement hydraulique ou mécanique. Une seule glissière ajoute des milliers de dollars au moule, plus un point de maintenance pour toute la durée de vie de l'outil. Deux diapositives peuvent en ajouter des dizaines de milliers. Les filetages internes, les crochets à pression et les caractéristiques inclinées ajoutent des outils supplémentaires. Chaque caractéristique qui complique le sens d'éjection augmente le nombre de pièces mobiles dans le moule, le temps d'usinage et le risque de panne au-delà de 100 000 tirs.
D’un autre côté, les fonctionnalités qui s’alignent sur la ligne de joint ajoutent peu de coûts. Les angles de dépouille, les rayons généreux et l'épaisseur de paroi uniforme ne nécessitent aucun mécanisme supplémentaire. Le concepteur de pièces a plus d’influence sur le coût du moule que le fabricant de moules. Un bon fournisseur, ou un bon examen de la conception en vue de la fabricabilité, peut identifier les caractéristiques qui déterminent les coûts avant la découpe de l'acier.
Le nombre de cavités détermine le nombre de pièces produites par tir. Une cavité produit une pièce par cycle ; deux cavités en donnent deux ; quatre donnent quatre. Un plus grand nombre d'empreintes augmente le prix du moule car le volume d'usinage et la taille de l'acier augmentent, mais ils diminuent le coût unitaire lorsque le volume de commande est élevé. Un moule à deux cavités peut coûter 60 à 80 pour cent de plus que le même moule à une seule cavité, et non le double, car la base et le système de serrage sont partagés. Les fournisseurs calculent le nombre optimal d'empreintes à partir de l'objectif de production annuel, de la capacité de la machine et du poids des pièces. Si vous n'avez besoin que de 20 000 pièces par an, un moule à empreinte unique constitue généralement le choix rationnel. Si vous en avez besoin de 500 000, la même logique pousse vers deux ou quatre cavités.
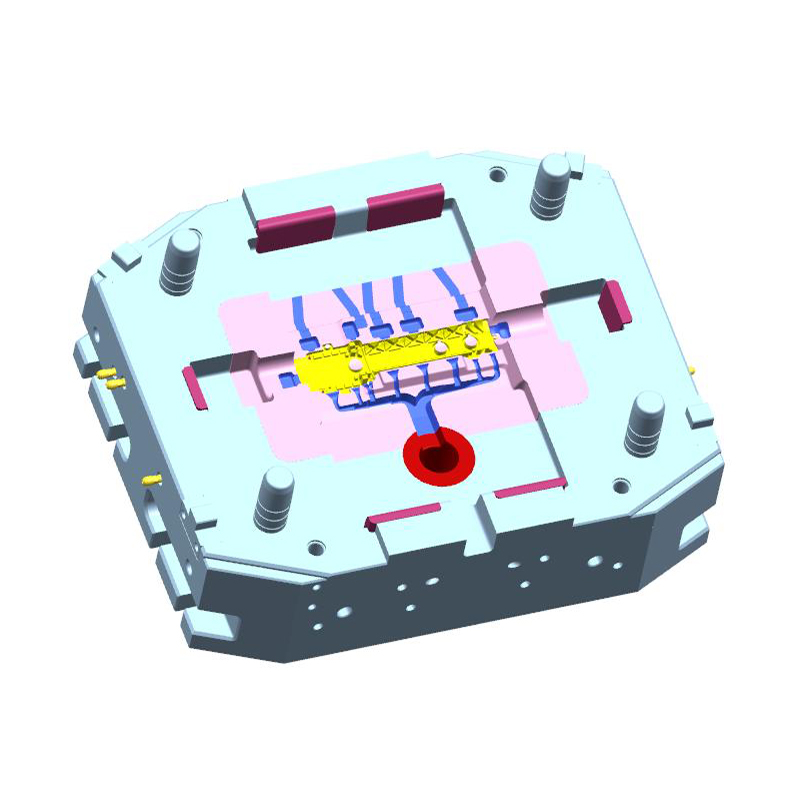
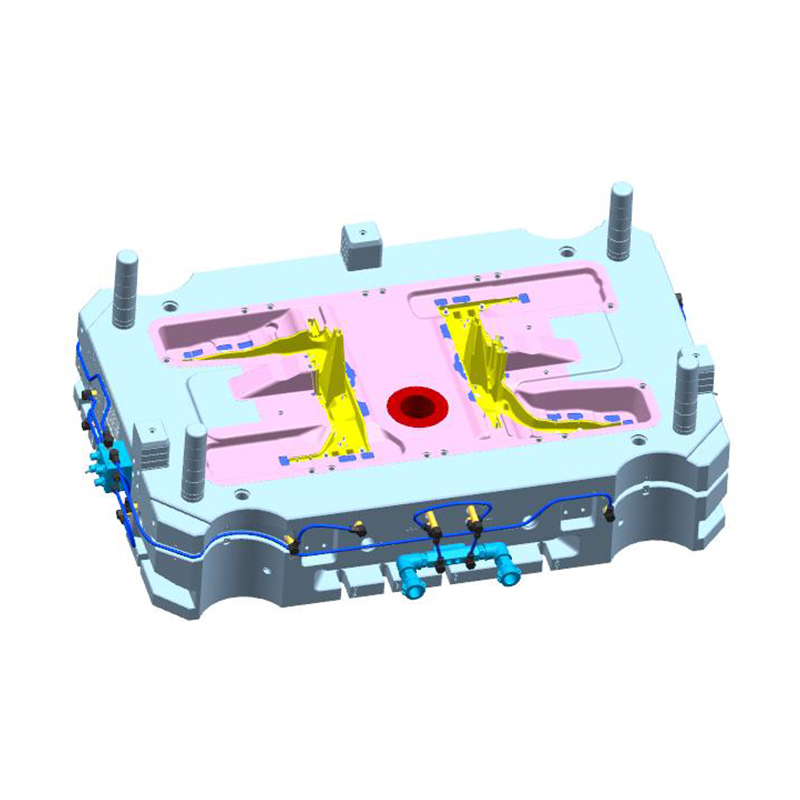
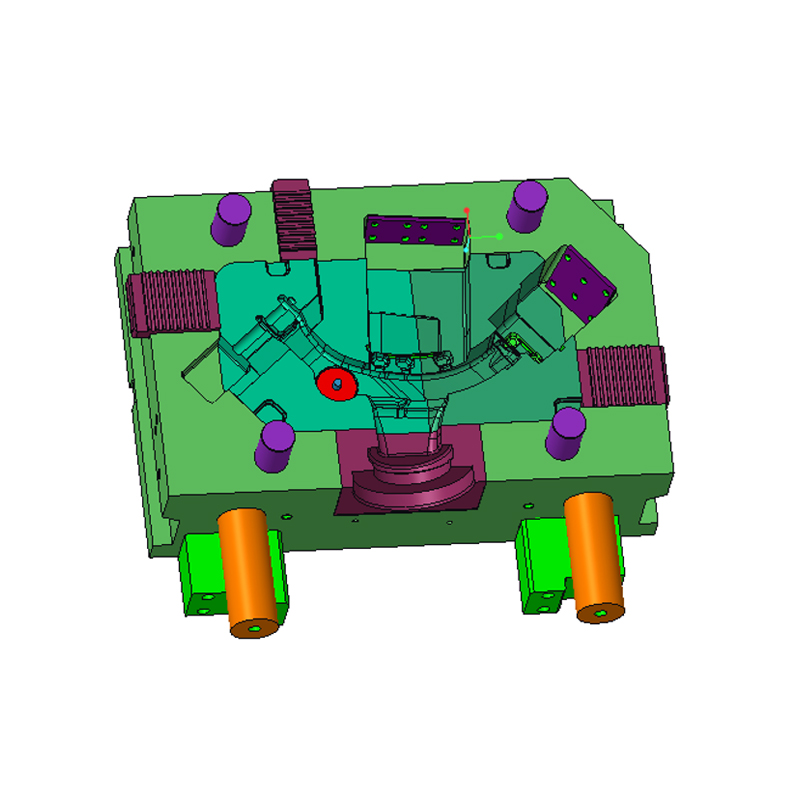
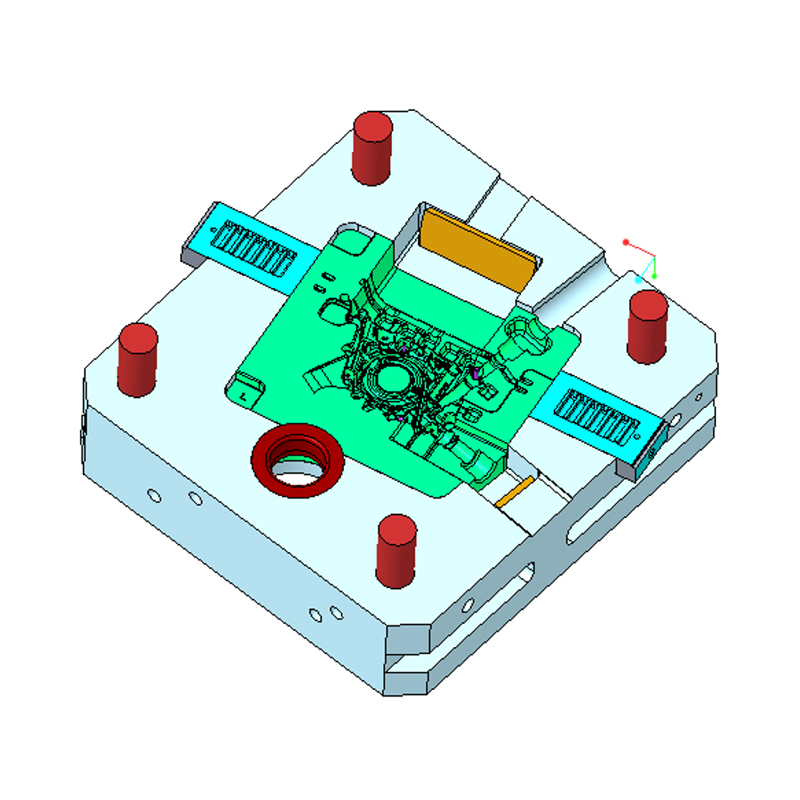
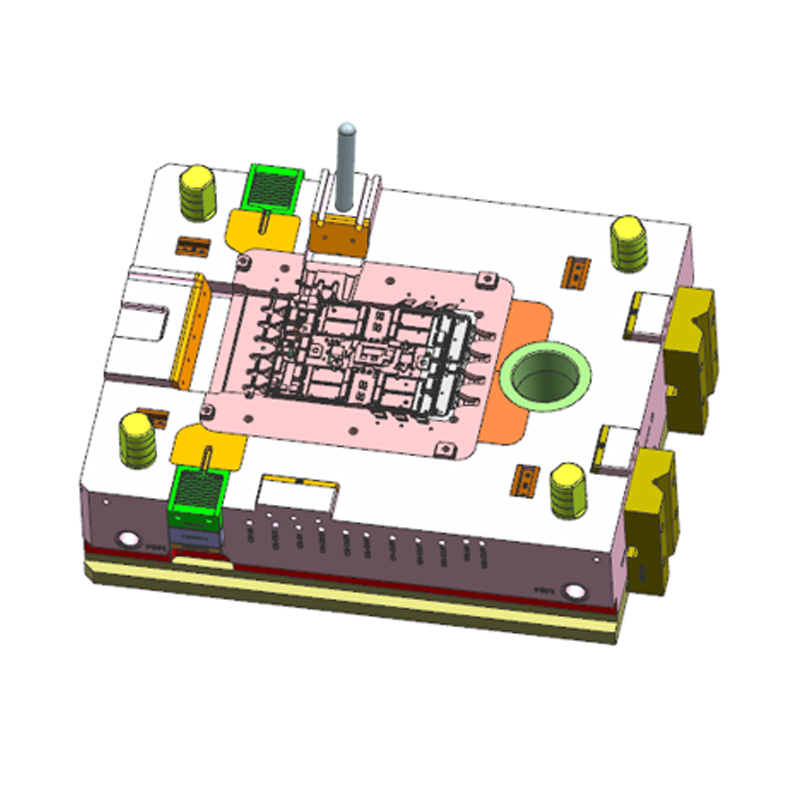
La taille extérieure du moule est définie par la surface projetée de la pièce, le nombre d'empreintes et le système de glissières. La taille du moule détermine le tonnage de machine d'injection requis, ce qui affecte à son tour la capacité de l'usine de moulage sous pression et le taux horaire de la machine. Les moules plus grands coûtent plus cher en acier, en usinage, en traitement thermique et en manutention. La corrélation n’est pas parfaitement linéaire, mais elle est forte. Une petite machine à chambre chaude de 150 tonnes pour pièces en zinc pourrait accueillir un moule de seulement 350 mm de côté ; une machine à chambre froide de 2 200 tonnes pour un carter de moteur nécessite un moule de la taille d'une petite voiture. Entre ces deux points, le coût de l'outillage peut varier d'un facteur 30. Un bon exemple de référence est le Boîte moulée sous pression en alliage d'aluminium 800t , qui se situe dans le segment moyen à grand de la gamme de produits et démontre la quantité d'acier et de conception d'inserts qu'implique un projet sérieux d'outillage en aluminium.
 Usine de boîtes moulées sous pression en alliage d'aluminium 800T personnalisé, fabricants - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. est un fabricant chinois de boîtes moulées sous pression en alliage d'aluminium 800T et une usine personnalisée, détails : L'alliage d'aluminium moulé sous pression... Voir le produit →
Le refroidissement est le facteur de coûts le moins visible et l'un des plus importants pour la productivité. La vitesse à laquelle l'alliage fondu se solidifie détermine le temps de cycle, et donc le coût par coup. Les conduites de refroidissement simples à perçage droit sont peu coûteuses et conviennent aux pièces plates. Les canaux de refroidissement profilés ou conformes suivent la forme de la cavité et réduisent les points chauds, mais ils nécessitent des stratégies de brasage, de fabrication additive ou de perçage complexes, qui augmentent toutes les coûts. Dans le cadre d'une production en grand volume, un moule doté d'un refroidissement supérieur peut raccourcir le cycle de plusieurs secondes, remboursant ainsi son prix plus élevé en quelques mois. Pour une production en faible volume, ce calcul fonctionne rarement et un système de refroidissement plus simple est plus économique.
Acier moulé selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Les alliages de zinc sont coulés à des températures nettement plus basses, de sorte qu'un moule en zinc peut être fabriqué à partir d'un acier pré-trempé tel que le P20 ou le 1.2738 et peut encore durer plusieurs centaines de milliers de tirs. Les alliages d'aluminium atteignent environ 610°C au point d'injection et la surface du moule subit à plusieurs reprises des chocs thermiques sévères, de sorte que la matrice développe inévitablement un contrôle thermique après un certain nombre de cycles. La durée de vie d'un insert à cavité en aluminium est généralement estimée entre 60 000 et 150 000 tirs, après quoi l'insert est soit réparé, soit remplacé. L’insert de cavité étant le composant le plus cher, la durée de vie de l’acier détermine directement le budget de maintenance.
Les traitements complémentaires sont également importants. La nitruration, le revêtement PVD et les traitements à l'oxyde réduisent la soudure et l'érosion à la surface de la cavité, améliorant ainsi le démoulage et prolongeant la durée de vie entre les révisions. Ces processus ajoutent quelques pour cent au prix du moule et peuvent s'avérer très rentables pour des pièces comportant des noyaux profonds ou des exigences de surface élevées. Le sujet de la métallurgie est suffisamment profond pour mériter sa propre discussion, et nous avons écrit une page séparée sur la façon de choisir le bon matériau pour les moules de coulée sous pression en alliage d'aluminium qui couvre les nuances d'acier, les choix de revêtements et leur effet sur la durée de vie des outils.
L’alliage que vous coulez n’est pas seulement une sélection de matériaux ; il fixe l'enveloppe de conception thermique et mécanique de l'outil, et donc le budget nécessaire à sa construction. La même géométrie de pièce peut avoir des coûts de moule considérablement différents en zinc, en aluminium ou en magnésium.
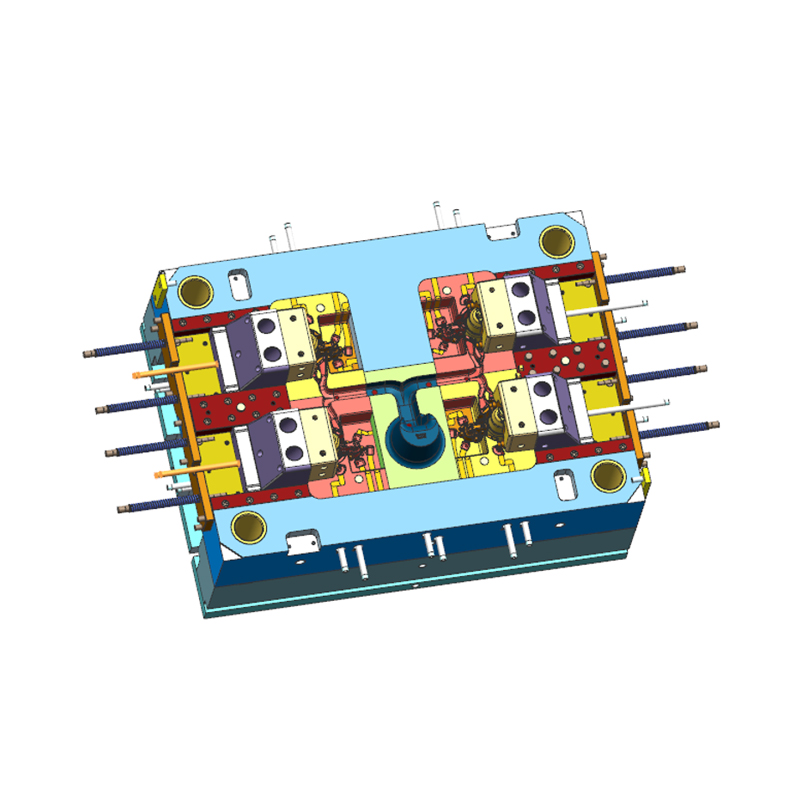
Alliages de zinc melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the Moule de moulage sous pression à chambre chaude de 150 tonnes que nous construisons pour les pièces en zinc représentent le point d'entrée le plus abordable dans le processus de moulage sous pression.
 Usine de moules de moulage sous pression à chambre chaude personnalisée 150T, fabricants - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. est un fabricant chinois de moules de moulage sous pression à chambre chaude 150T et une usine personnalisée, détails : Le di... Voir le produit →
Les alliages d'aluminium sont coulés entre 610 et 700°C et nécessitent un acier travaillé à chaud, un refroidissement soigneusement conçu et un système d'éjection robuste. Un moule en aluminium à une seule cavité pour un simple support peut coûter entre 18 000 et 35 000 dollars, tandis qu'un moule à deux cavités pour un boîtier automobile avec glissières et inserts atteindra entre 50 000 et 90 000 dollars. La taille de la pièce est le facteur d'échelle décisif. Un grand boîtier fermé tel que le boîtier moulé sous pression en alliage d'aluminium de 800 tonnes mentionné précédemment est généralement produit dans un moule mesurant bien plus d'un mètre de diamètre, avec plusieurs inserts, un système de plaques d'usure robuste et un réseau de refroidissement connecté à une unité de contrôle de la température de la matrice. Cet outil est un assemblage de plusieurs tonnes et son prix reflète le volume d'acier, les heures d'usinage et les exigences de manipulation d'une matrice d'une telle taille.
La température de coulée du magnésium est proche de celle de l'aluminium, de sorte que les exigences en matière d'acier du moule et de refroidissement suivent des schémas similaires. La principale différence réside dans la nécessité de systèmes à vide poussé et d’un contrôle plus strict des processus, en particulier pour les pièces automobiles à paroi mince. Le prix du moule est comparable à celui d’un outillage en aluminium de même taille et complexité. Les moules en magnésium ont également tendance à nécessiter plus d’attention au traitement de surface et au scellement, car le magnésium est chimiquement réactif à l’état fondu. S'il s'agit d'un élément structurel léger, tel qu'un support de direction ou une traverse de voiture, le coût de l'outillage est souvent justifié par le gain de poids qu'il permet.
La plupart des fournisseurs de moules professionnels établissent un devis à partir d’une estimation ascendante des coûts plutôt que d’une estimation. La procédure suit la même logique dans l’ensemble du secteur, même si les chiffres précis varient d’un magasin à l’autre.
Tout d'abord, le fournisseur examine le modèle de pièce et identifie la ligne de joint, les coulisses, les noyaux, la dépouille, l'emplacement de la porte et les exigences d'éjection. À partir de cette analyse, un ingénieur estime le nombre d’heures de conception du moule et prépare une configuration préliminaire du moule. Deuxièmement, la taille du cadre du moule est déterminée à partir de la surface projetée et de la profondeur de la pièce. Le fournisseur calcule le volume d'acier dans la base et les inserts, le multiplie par le coût au kilo de la nuance sélectionnée et ajoute un traitement thermique. Troisièmement, le temps d'usinage est estimé : ébauche CNC, semi-finition, finition, EDM, coupe fil et polissage. Ces heures sont multipliées par les tarifs du magasin. Étant donné que ces taux incluent l'amortissement de la machine, la main d'œuvre et les frais généraux, un fabricant de moules qui a investi dans un usinage avancé à cinq axes proposera souvent des taux horaires plus élevés mais moins d'heures.
Quatrièmement, les composants standard, notamment les broches d'éjection, les piliers de guidage, les broches de retour, les bagues d'injection, les buses d'eau, les interrupteurs de fin de course et les guides coulissants, sont ajoutés au prix catalogue plus une majoration. Cinquièmement, les heures de montage et de montage sont appliquées. Enfin, le fournisseur ajoute le coût des essais, de l’inspection et de la gestion de projet, puis applique des frais généraux et une marge bénéficiaire.
Le résultat est un nombre qui est aussi bon que l'exhaustivité des informations sur la pièce. Un dessin partiel, un alliage non défini ou une exigence de finition de surface non précisée donnera lieu à un devis provisoire. Lorsque les acheteurs fournissent des données CAO complètes, la qualité du matériau, la quantité annuelle et le tonnage préféré de la machine, le devis devient beaucoup plus fiable et le temps de préparation diminue.
Les acheteurs se demandent souvent pourquoi un moule particulier est si cher alors que la pièce elle-même semble simple. La réponse apparaît lorsque le coût de l’outillage est réparti sur le nombre de pièces moulées produites. Un moule en aluminium de 40 000 $ US représente un coût par pièce de 0,80 $ US pour une production de 50 000 pièces, et de 0,08 $ US pour 500 000 pièces. Le moule est un investissement dont le coût est amorti grâce au faible coût unitaire du moulage sous pression haute pression.
| Volume total de production | Coût du moule par pièce | Contexte |
|---|---|---|
| 10 000 pièces | 4,00 $ US | Prototypage en faible volume ou produit de niche |
| 50 000 pièces | 0,80 $ US | Production automobile ou industrielle typique de volume moyen |
| 100 000 pièces | 0,40 $ US | Composant grand public ou automobile |
| 500 000 pièces | 0,08 $ US | Production de masse, où le moulage sous pression est pleinement économique |
Le tableau illustre pourquoi le prix des moules ne doit jamais être considéré isolément. Si le volume prévu n'est que de 5 000 pièces, l'usinage CNC des pièces en billette peut être moins cher, et l'outillage de moulage au sable pourrait être encore moins cher. Si le volume prévu est de 200 000 pièces, tout dollar supplémentaire dépensé pour deux cavités, un acier de qualité supérieure ou un meilleur refroidissement peut réduire considérablement le temps de cycle et le coût unitaire.
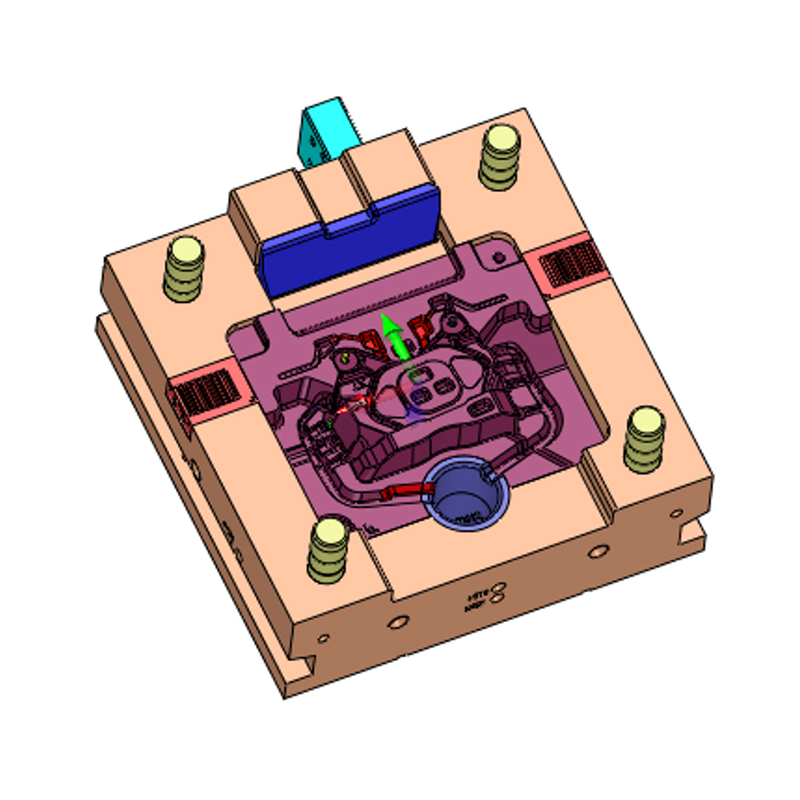
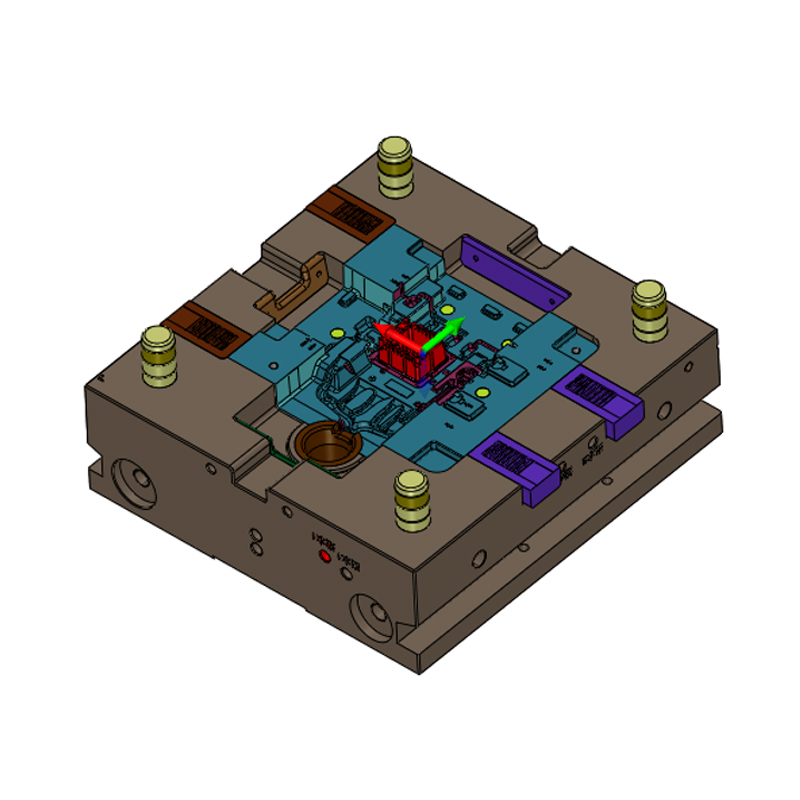
Pour les transmissions de véhicules électriques en particulier, la tendance à l’échelle est indubitable. Le boîtier et les pièces structurelles telles que le Boîtier de moteur moulé sous pression en alliage d'aluminium 2200t sont produits en grandes quantités sur de grandes cellules de machine, et le coût du moule, bien qu'il représente une ligne à six chiffres dans le budget du projet, est rapidement dilué par les centaines de milliers d'unités produites à partir de l'outil. La même logique s'applique aux carters de transmission, aux plaques de compartiment de batterie et aux chemises de refroidissement, où la forte demande annuelle fait d'un outil robuste et coûteux le choix le plus économique pendant toute la durée de vie du programme.
 Usine de boîtiers de moteur moulés sous pression en alliage d'aluminium 2200T personnalisé, fabricants - N Ningbo NKT Tooling Co., Ltd. est un fabricant chinois de boîtiers de moteur en alliage d'aluminium moulé sous pression 2200T et une usine personnalisée, détails : Le 2200T... Voir le produit →
Lorsqu’on le compare à des alternatives, le coût du moule du moulage sous pression apparaît sous un jour plus juste.
L'outillage de moulage au sable est beaucoup moins cher. Les modèles et les boîtes à noyaux pour le moulage au sable peuvent être produits pour quelques milliers de dollars et le procédé tolère de faibles volumes. Mais chaque pièce moulée au sable nécessite plus de matériaux, plus d'usinage de finition et plus d'inspection, et le taux de production est bien inférieur. Lorsque les volumes dépassent quelques milliers de pièces par an, l'avantage du coût par pièce du moulage sous pression dépasse normalement l'investissement plus élevé dans le moule.
L'usinage CNC évite presque entièrement l'outillage dans une approche usinée à partir de billettes. L’absence de frais de moulage rend l’usinage attractif pour les pièces uniques et les très petites séries. Mais le coût récurrent des pièces est beaucoup plus élevé en raison du gaspillage de matériaux, des heures de machine et du travail manuel. Sur des quantités comprises entre 1 000 et 2 000 pièces, la courbe des coûts se croise et le moulage sous pression devient moins cher même une fois le moule inclus. Pour des pièces de 2 000 à 10 000 unités par an, la comparaison devient serrée et la décision dépend des exigences en matière de géométrie, de matériaux et de finition.
D'autres variantes de coulée, telles que la coulée à basse pression ou la coulée par compression, ont leurs propres règles d'outillage. Le moulage sous pression, souvent utilisé pour les pièces structurelles à haute intégrité, nécessite généralement un outillage plus robuste et plus coûteux que le moulage sous pression ordinaire à haute pression. Le compromis réside dans des propriétés mécaniques plus élevées et une meilleure étanchéité à la pression dans les applications critiques. Chaque processus a un seuil de rentabilité qui dépend de la géométrie et du volume de la pièce. Comparez donc les coûts totaux plutôt que les seuls frais d'outillage initiaux.
La majeure partie du prix du moule est fixée dans la conception de la pièce avant qu'un fournisseur ne la voie. Une revue de conception en vue de la fabricabilité est un outil de réduction des coûts qui s’amortit plusieurs fois. Ce sont les domaines où l’effet de levier est le plus élevé.
Au-delà de la conception des pièces, les économies les plus évidentes proviennent de l’adaptation de l’outil au volume annuel réel. Un moule à deux empreintes coûte plus cher, mais si vous n'utilisez que 20 000 pièces par an, les empreintes supplémentaires resteront inutilisées. Sélectionnez tôt le tonnage de la machine ; si vous possédez déjà une machine de 800 ou 1 650 tonnes, indiquer au fournisseur le modèle exact lui permet de concevoir la base du moule en fonction de ce plateau et d'éviter l'acier inutile.
Enfin, consolidez les informations dans la demande de prix. Définir l'alliage, les exigences de revêtement, la norme d'échantillonnage, la machine de production si elle est fixe et le délai de livraison prévu. Une demande d'offre complète réduit le temps de soumission, évite les hypothèses et permet au fournisseur d'optimiser l'outil plutôt que d'ajouter une prime de risque pour l'incertitude.
La citation est essentielle, mais elle ne représente pas l’ensemble du tableau. Le coût réel livré d'un moule comprend ses modes de défaillance et la charge de maintenance. Chaque fois que vous évaluez un fournisseur de moules de coulée sous pression, posez les questions suivantes.
Les réponses révèlent si le fournisseur propose un moule ou une solution de production. Un mouliste sérieux discutera des cycles de tir, de l’efficacité du refroidissement et du coût total par pièce plutôt que seulement du prix de l’outil. Il est également utile de poser des questions sur l'historique du fournisseur avec des projets similaires. Un moule pour un composant en aluminium critique pour la sécurité est la somme de milliers de petites décisions, et l'expérience avec la même classe de pièces réduit considérablement le risque d'une révision tardive et coûteuse.
À titre de référence, il est également important de comprendre où se situe votre fournisseur dans l’industrie. Une entreprise avec sa propre histoire en matière d’ingénierie, un atelier d’usinage moderne et une expérience documentée dans les moules de coulée sous pression à haute pression est dans une position plus solide pour gérer ces risques. L'histoire de notre entreprise est décrite en détail sur la page À propos, y compris la progression d'un studio de conception de matrices à une fabrication de moules à grande échelle pour les alliages d'aluminium, de magnésium et de zinc.
Le coût typique d'un moule de moulage sous pression s'étend de quelques milliers de dollars pour de simples outils en zinc à quelques centaines de milliers de dollars pour de grandes structures automobiles en aluminium. La propagation est normale et attendue. La position de votre propre projet dans cette plage est contrôlée par la complexité de la pièce, l'alliage choisi, le nombre d'empreintes et le volume de production. Chaque fournisseur calcule le coût du moule à partir des mêmes blocs fonctionnels : ingénierie, acier, usinage, composants, assemblage et échantillonnage. Le devis le moins cher n'est pas la même chose que le coût total le plus bas, et la valeur réelle du moule est capturée en termes de plans, de tolérances, de temps de cycle et d'intervalles de maintenance.
Pour obtenir un devis précis et compétitif, complétez la conception de la pièce, définissez les exigences en matière de matériaux et de surface, indiquez le volume annuel et contactez les fournisseurs avec des informations complètes. Le temps investi dans le travail de conception en vue de la fabricabilité et dans l'adaptation de la capacité d'outillage aux besoins réels de production réduira le prix du moule plus que n'importe quelle tactique de négociation. Lorsque le moule est bien conçu pour l'alliage de coulée et le volume de la pièce, il devient un atout de production durable plutôt qu'un article à minimiser.
Route Wangshan, district de Jiangbei, Ningbo, Zhejiang, Chine
86-135-64796935
Droit d'auteur © Ningbo NKT Tooling Co., Ltd. Tous droits réservés.

